在新能源與高端裝備制造迅速發展的當下,全自動鈑金焊接件鋰電池儲能機箱外殼定做以及自動攻絲機機箱鈑金產品,正成為工業機箱領域的兩大核心需求。無論是儲能系統的安全防護,還是自動化設備的精密裝配,鈑金機箱的質量直接決定了整體設備的可靠性與壽命。
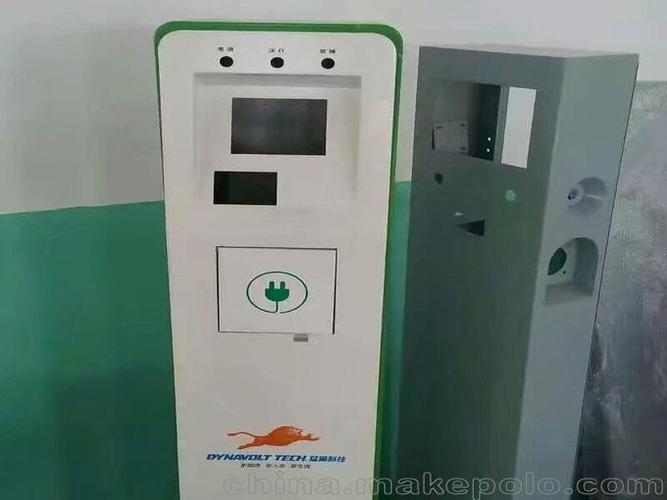
一、鋰電池儲能機箱外殼定做:全自動鈑金焊接的優勢
鋰電池儲能機箱通常需要具備高強度、密封性、散熱性及耐腐蝕性。傳統人工焊接效率低且一致性差,而全自動鈑金焊接件通過機器人或專機焊接,可實現焊縫均勻、變形小、氣密性高。定做流程包括:
- 設計確認:根據電池模組尺寸、散熱風道、BMS安裝位等出具3D鈑金圖。
- 材料選擇:常用SPCC冷軋板、SECC電解板、鋁板或不銹鋼,表面可做噴塑、電泳或達克羅處理。
- 全自動沖壓折彎:數控轉塔沖或激光切割下料,折彎機器人保證角度精度。
- 全自動焊接:激光焊或氬弧焊配合變位機,完成箱體框架與封板的無縫焊接。
- 后處理與檢測:打磨、防銹、試水、氣密測試。
定做的儲能機箱可滿足IP54~IP65防護等級,適應戶外柜、集裝箱儲能等場景。
二、自動攻絲機機箱鈑金產品:精密度與效率并重
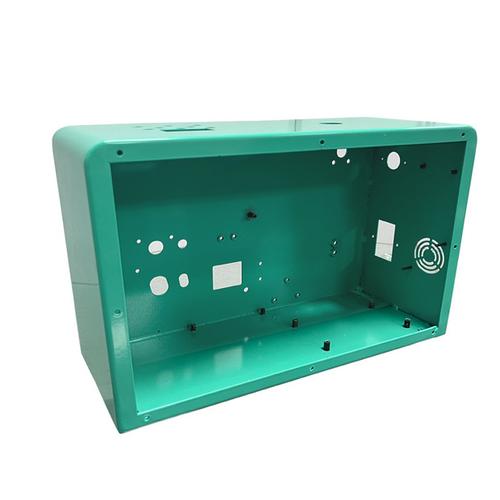
自動攻絲機機箱不僅是設備的外殼,更要為內部攻絲主軸、導軌、控制板提供穩固安裝。這類鈑金產品常采用多折彎、加強筋、活動門及觀察窗結構。關鍵要點包括:
- 鈑金厚度一般為1.5~3.0mm,確保攻絲時的振動不引起共振。
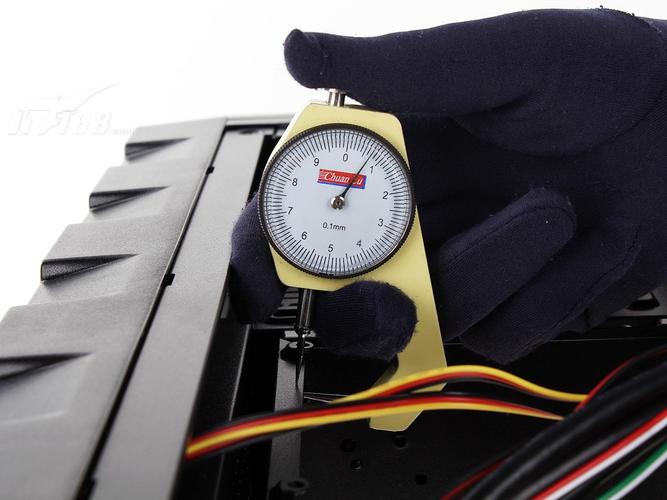
- 預攻絲或自攻絲孔位需一次沖壓成型,孔距公差±0.1mm。
- 表面處理防靜電噴塑,顏色常見RAL7035或定制色。
- 可集成全自動攻絲模塊的安裝接口,如M3~M12螺紋底孔。
對于高速自動攻絲機,機箱鈑金產品還需預留冷卻風道、電纜過線孔及接地端子,并配合減震腳墊降低噪音。
三、機箱鈑金產品的通用制造標準
無論儲能機箱還是攻絲機機箱,優秀鈑金產品應遵循:
- 圖紙標準化:采用GB/T 1804-m級公差,未注倒角R0.5。
- 工藝可追溯:從激光切割到折彎、焊接、噴涂均有記錄。
- 樣品與批量一致性:首件檢驗+PPAP文件。
- 成本優化:提高材料利用率,減少焊接變形校正時間。
四、選擇定做廠家的建議
客戶在定做全自動鈑金焊接件鋰電池儲能機箱外殼或自動攻絲機機箱鈑金產品時,應重點考察廠家是否具備光纖激光切割機、數控折彎機、全自動焊接機器人、攻絲機及噴涂線。同時可要求提供過往儲能機箱或攻絲機機箱案例,確認其處理過類似焊接變形與攻絲孔精度的經驗。
全自動鈑金焊接技術結合定制化設計,能讓鋰電池儲能機箱與自動攻絲機機箱同時獲得結構強度與生產效率。隨著模塊化與一體化趨勢加強,鈑金機箱定做將更依賴數字化設計與全自動產線,助力新能源與自動化設備快速落地。